



木工行业数控系统选型指南
木工数控设备的实际效率,不仅取决于主轴、钻包、刀库和机械结构,还与板件识别、文件导入、刀路优化、扫码加工、料单管理及前后工序衔接有关。如果只比较设备速度或控制轴数,容易出现单机运行正常,但面对混单、补单和连线生产时等待增加、程序出错和人工干预频繁的问题。因此,木工行业数控系统应同时匹配设备结构、板件工艺、订单模式和家具工厂的数据流程。
一、根据木工设备类型与加工工艺确定方案
板式家具生产常见设备包括数控开料机、单钻包或双钻包六面钻、带刀库机型、钻切一体机和双工位设备。开料系统重点关注板材排版、切割路径、换刀及标签关联;六面钻需要协调钻包、夹手、压板和输送机构;钻切一体机还要统筹开料、贴标、钻孔与开槽;双工位设备则更关注任务分配、并行加工和防碰撞。
企业应明确需要完成的开料、顶孔、底孔、水平孔、垂直孔、水平槽、垂直槽、矩形槽、角槽和隐形连接件等工艺,并提供最大板、最小板、窄条板、孔槽密集板及左右镜像板。不同板材尺寸、厚度、封边信息和加工方向会影响定位、夹持、刀具选择及路径规划,只用标准柜体板演示无法判断系统对真实订单的适配能力。
二、评估NC与CAM一体化及文件兼容能力
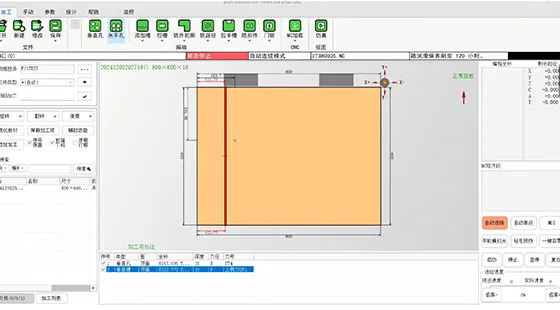
家具厂的效率损失往往来自文件转换、重复输入、程序等待和操作错误,而不只是单次切割或钻孔速度。NC与CAM一体化系统应在同一软件中完成拆单文件导入、图形识别、参数设置、程序生成、刀路预览和加工监控,减少不同软件之间反复切换。界面还应清晰显示板件方向、加工面、孔槽、刀具和设备状态。
选型时应使用企业现有拆单软件输出的真实文件,验证格式、坐标、板厚、封边、孔位、槽位、连接件和标签信息是否正确。系统需要识别错误文件、缺失参数、重复任务和超出加工范围的特征,并允许在权限控制下调整偏置、屏蔽特定工艺或手动编辑。所谓文件兼容,不能只确认“可以导入”,还要检查生成程序的准确性、刀路合理性和人工修改时间。
三、核对扫码、料单与柔性生产能力
扫码功能应覆盖板件身份确认、任务调用、加工状态更新和错误拦截,而不是简单读取条码。需要提前定义条码来源、板件编号、重复码规则、错误板处理和补单流程。板件经过开料、封边、翻转和钻孔等工序后,系统应保持工件身份、方向与加工程序的正确关联,避免左右件、镜像件和正反面加工错误。
料单管理应支持任务导入、批量处理、加工状态保存和未完成订单续加工。面对混单、插单及补单,系统应能够重新排序任务,同时保留已加工和未加工状态。选型测试可设置重复扫码、缺失条码、订单暂停、临时插单、断电恢复和异常板退出等场景。只有设计数据、标签、板件和加工程序始终对应,才能减少漏加工、错加工与返工。
四、确认运动控制、通信与整线连接能力
木工数控系统需要协调主轴、钻包、刀库、夹手、压板、输送、定位和贴标机构。应核对控制轴数、总线类型、I/O扩展、传感器接入和安全互锁能力,并检查多钻包、双工位或钻切一体运行时的任务协调与防碰撞。木屑和粉尘还会影响传感器及电气元件,因此系统应具备报警、保养提醒、参数备份和远程诊断机制。
如果设备需要连接开料、封边、六面钻、分拣、包装或MES,应提前明确Modbus、OPC UA等通信方式,以及板件数量、孔数、拉槽长度、加工耗时、完成状态和报警数据。还要定义任务下发、工序排序、网络中断缓存和异常板处理。支持通信协议只代表具备连接基础,真正实现整线生产还需要统一数据字段、动作时序、缓存逻辑和联调责任。
五、按照整线口径验证产能与加工精度
单台设备的理论速度不能直接等同于家具工厂日产量。完整生产周期应包含拆单、排版、贴标、扫码、入料、定位、夹持、开料、钻孔、开槽、换刀、排屑和出料时间,并结合设备开动率及加工良率计算有效产能。测试订单应包含简单板、孔槽密集板、窄条板和混单板,连续运行后统计平均节拍、等待时间、程序失败和人工干预次数。
精度验收应根据设备类型检查板件尺寸、孔位、槽位、上下表面基准转换、水平孔深度、相邻孔距、矩形槽转角和连接件装配效果。双钻包或双工位机型还要分别测量不同钻包和工位的结果,确认不存在系统性偏差。整线项目应测试前后设备速度不一致、缓存区堆积和异常板旁路,避免单机速度达标但整线产能受限。
六、避免选型误区并准备真实生产资料
常见误区包括只比较轴数、钻包或主轴速度,不分析板件工艺和订单结构;只测试标准板,不验证窄条板、镜像板和复杂连接件;认为支持扫码就能直接连线,忽略数据规则和异常流程;只计算有效加工时间,不统计输送、换刀和等待;以及忽略培训、维护和参数备份,导致系统交付后长期依赖技术人员。
正式选型前,建议准备设备结构、主轴、钻包和刀库配置、典型板件文件、板材尺寸与厚度、加工工艺、拆单软件、条码规则、日产量及整线连接需求。供应商应据此提供系统配置、文件兼容方案、加工逻辑、通信字段和验收用例。
木工行业数控系统没有统一配置,关键在于能否与设备结构、板件工艺和生产线节拍匹配。企业可向海德盟提交相关资料,由技术团队协助评估木工数控系统、加工设备和家具生产线之间的匹配程度。